专注滚塑生产销售
各类滚塑制品行业、滚塑加工厂家供应商
全国服务热线:
0757-85107999
180-2599-9303
全国服务热线:
0757-85107999
180-2599-9303
电话:0757-85107999
手机:18025999303
qq:2050027081
网址:www.jinsumei.cn
地址:佛山市南海区里水镇和桂工业园A区内
滚塑制品的壁厚并没有一个放之四海而皆准的固定数值,但它确实存在一个由工艺原理和材料特性共同划定的“合理区间”。当人们问“壁厚一般多少”时,答案往往指向2毫米至5毫米这一经济且常见的范围,而实际生产中则可根据制品用途在更宽的尺度内调整。理解这一区间的由来,比记住某个具体数字更有意义。
滚塑工艺的核心优势在于它能生产中空、无缝、壁厚相对均匀的大型塑料制品。百度百科的相关条目指出,以聚乙烯为例,滚塑制品的壁厚范围可在1毫米至16毫米内变动,但受物料粘度限制,过厚的壁厚成型较为困难,因此旋转成型工艺“特别适合于模塑2至5毫米的塑料制品”。这一判断与行业实践基本吻合:2至5毫米被视为滚塑的经济壁厚区间,低于此范围强度可能不足,高于此范围则成型周期拉长,经济性下降。
滚塑壁厚的实际选择高度依赖于制品的功能需求。对于儿童塑料滑梯这类承重要求明确的产品,相关技术要求规定工程塑料壁厚不小于3毫米,以确保强度与耐候性。而在农业储罐、化工容器等大型工业制品领域,壁厚往往需要提升到8至13毫米甚至更高,才能承受液体负载与外部压力。文献中也不乏平均壁厚在2毫米至40毫米之间的宽泛记载。可见,壁厚的下限由结构强度决定,上限则受制于滚塑工艺的热传导效率——塑料粉末在模具内熔融后,热量需要穿透已形成的壁层来融化剩余粉末,壁越厚,内外温差越大,成型难度呈非线性上升。
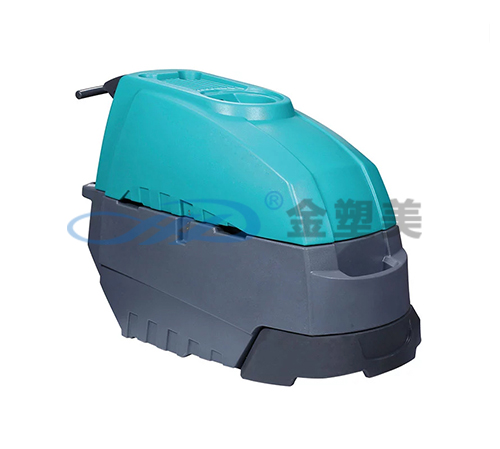
均匀性是与壁厚数值同等重要的指标。滚塑工艺之所以能成为大型中空制品的优选方案,很大程度上得益于其壁厚分布相对均匀,且无边角废料、无焊缝。但这并不意味着壁厚可以做到一致。在模具的尖角、窄槽或复杂嵌件附近,塑料熔体容易堆积或填充不足,导致局部壁厚偏离设计值。行业设计指南通常建议将壁厚变异控制在±20%以内,若要求更准确则需做到±10%,但这需要付出更精细的工艺控制代价。有研究表明,加快旋转速度有助于改善壁厚均匀度,但旋转速比应避免整数或半整数,以防粉末运动轨迹重复而造成局部堆积。
壁厚的选择还会反过来影响工艺本身的宽容度。一个容易被忽视的事实是:较厚的壁厚虽然成型更慢,却对温度波动有更强的容忍能力。实验数据显示,当制品厚度从3毫米增加到7.5毫米时,滚塑的工艺窗口可从约11.8℃拓宽至49.9℃。这意味着厚壁制品在加热和冷却过程中不容易因温度微小偏差而出现欠烧或过烧缺陷。但对于薄壁制品,工艺控制必须更为精细,否则局部未熔融的粉末或过热降解的树脂都会直接反映在成品质量上。
综合来看,滚塑制品壁厚的“一般值”应当被理解为一个动态的决策结果,而非一条刻板的规则。2至5毫米是兼顾效率与性能的常用区间,3毫米常作为承力结构件的更低门槛,而8毫米以上的厚壁则服务于储罐、船体等大型耐用制品。设计师在确定壁厚时,需要同时权衡承载要求、成型周期、材料流动性以及模具局部结构的可实现性。滚塑的长处恰恰在于它能够以相对均匀的壁厚包裹出复杂的中空形态,而合理的壁厚设定,正是让这一长处落地的初步。
电话:0757-85107999 / 18025999303
邮箱:2050027081@qq.com
地址:佛山市南海区里水镇和桂工业园A区内
佛山市南海金塑美环保塑料制品有限公司版权所有 备案号:粤ICP备15079788号
扫一扫 了解更多