专注滚塑生产销售
各类滚塑制品行业、滚塑加工厂家供应商
全国服务热线:
0757-85107999
180-2599-9303
全国服务热线:
0757-85107999
180-2599-9303
电话:0757-85107999
手机:18025999303
qq:2050027081
网址:www.jinsumei.cn
地址:佛山市南海区里水镇和桂工业园A区内
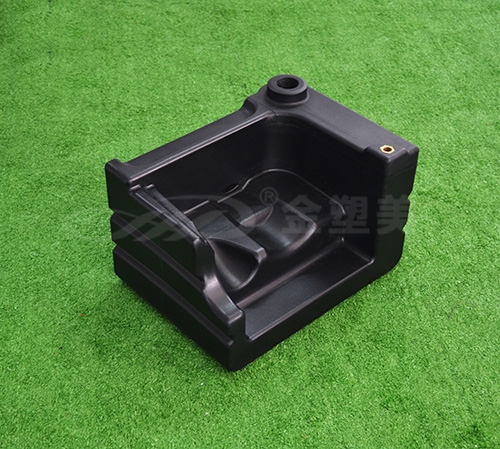
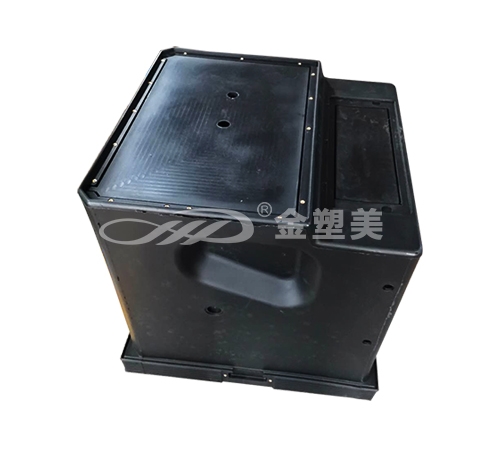
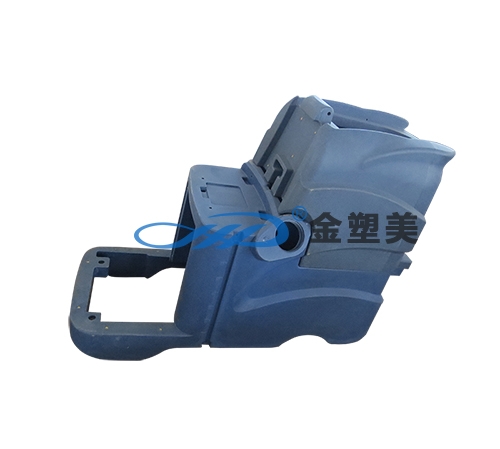
滚塑制品定制流程的核心在于模具开发与旋转成型工艺的紧密配合。与注塑或吹塑不同,滚塑适合生产中空、无焊缝、大型或异形塑料制品,因此定制流程通常围绕“需求确认—模具制作—样品验证—批量生产”四个阶段展开。以下从实操角度梳理完整链路,便于采购方或项目负责人对照跟进。
一、需求对接与结构设计审核
定制滚塑制品的起点并非直接开模,而是可制造性设计评审。客户需提供3D图纸、实物样品或明确的使用场景描述(如盛装介质、承重要求、耐温范围、安装接口等)。厂家工程师会重点审核壁厚均匀性、脱模斜度、圆角过渡以及是否存在成型死角。若客户无图纸,部分具备设计能力的工厂可代为绘制或根据样品逆向建模。此阶段需确认的关键参数包括:材质(通常为LLDPE、HDPE或交联PE)、颜色、壁厚范围(常见1.5mm至20mm以上)、预埋件位置以及是否需填充发泡层。设计确认后,双方签订合同并支付模具定金,流程正式进入开模环节。
二、模具制作与首件打样
滚塑模具的材质选择直接影响成本与寿命。铝合金模具(如6061 T6或铸铝A356)因导热性好、加工精度高,适合中小批量及结构复杂的制品;钢模则多用于超大型或寿命要求高的项目。模具制造通常涉及CNC加工、焊接、抛光及排气孔设置。模具完成后进行试模打样:将塑料粉末加入模具,在加热炉中双轴旋转,使物料熔融并均匀附着于模壁,随后冷却脱模。样品寄送客户确认尺寸、壁厚均匀性、表面质感及结构强度。若存在偏差,需微调模具或工艺参数后再次打样,直至达标。

三、批量生产与过程控制
样品确认后进入量产阶段。滚塑生产的节奏受模具数量与炉体容量限制,单件生产周期较长,但模具成本相对注塑更低,适合多品种、中小批量或超大尺寸订单。生产过程中需监控的关键变量包括:加热温度与时间(确保粉末完全熔融且无气泡)、主轴与副轴转速比(影响壁厚分布均匀性)、冷却速率(过快易导致翘曲,过慢影响效率)。对于带预埋件的制品,需在投料前将金属件固定于模具型腔指定位置,确保塑料包裹牢固。量产中后期通常进行抽检或全检,核对关键尺寸、外观及装配配合度。
四、后处理与交付
脱模后的制品往往需要二次加工:切除浇口余料、修整飞边、钻孔或攻丝(若设计有安装孔)、组装五金配件,部分产品还需进行表面处理或清洁包装。若涉及食品接触或饮用水用途,需确认原料具备相应食品级认证。包装环节根据运输方式选择纸箱、木箱或定制缓冲材料。尾款结清后安排发货,部分工厂可提供样品留存与后续补单的模具仓储服务。
定制前的关键提示
模具费是沉没成本:滚塑模具归客户所有或分摊在单价中,若项目终止,模具通常无法挪作他用。建议在打样阶段充分验证结构,避免量产后修改模具产生额外费用。壁厚并非越厚越好:过厚的壁厚会延长成型周期并增加内应力,需根据实际承压需求与厂家协商合理范围。预留收缩余量:塑料冷却收缩率因材质而异,装配尺寸需在开模前与工程师明确公差标准。
综上,滚塑定制是一个以模具为杠杆、以打样为校验点的线性流程,前期设计沟通越充分,后期返工风险越低。对于结构复杂或承压要求高的制品,建议优先选择具备设计优化能力与滚塑专用设备(如多臂摇摆式滚塑机)的厂家合作,而非单纯比价模具费用。
电话:0757-85107999 / 18025999303
邮箱:2050027081@qq.com
地址:佛山市南海区里水镇和桂工业园A区内
佛山市南海金塑美环保塑料制品有限公司版权所有 备案号:粤ICP备15079788号
扫一扫 了解更多